Паспорт Н5220 (10 мм) Пресс-ножницы комбинированные
Пресс ножницы паспорт Н5220
| Наименование издания: | |
|---|---|
| Руководство к ножницам | |
| Выпуск издания: | - |
| Год выпуска издания: | 1973 |
| Кол-во книг (папок): | 1 |
| Кол-во страниц: | 34 |
| Стоимость: | По запросу |
| Комплект: | Полный |
| Схожие паспорта из Архива | |
| НБ5220 (10 мм) Пресс-ножницы | |
Содержание:
Руководство к машине
1. Паспорт
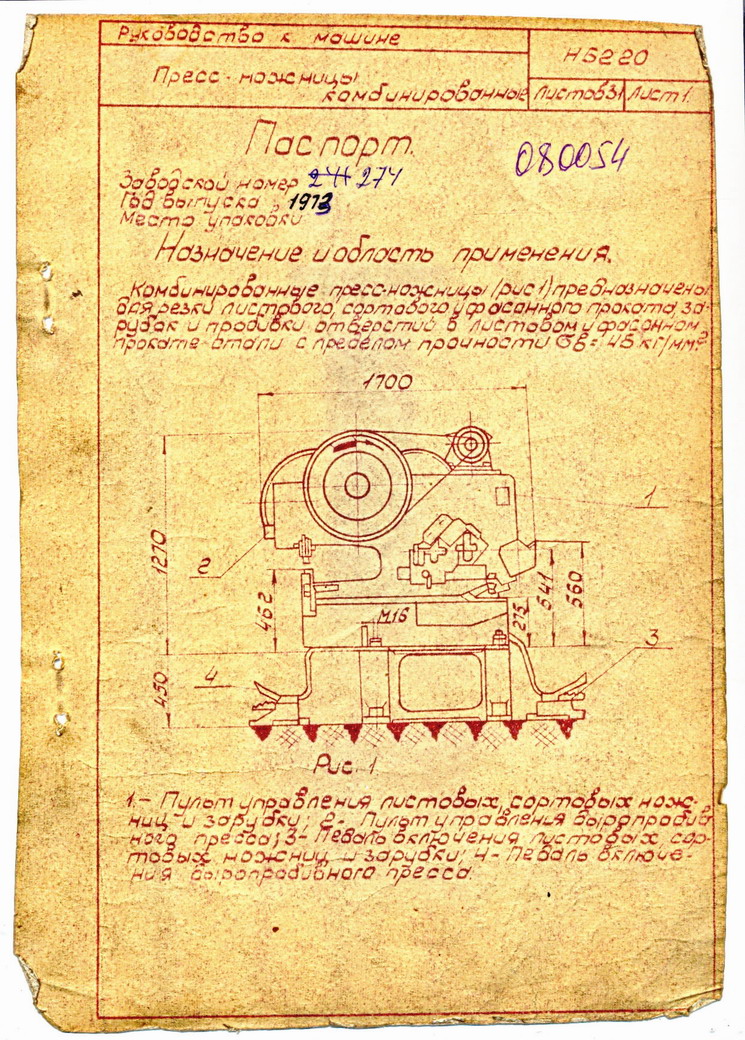
2. Назначение и область применения
- Общий вид пресс-ножниц
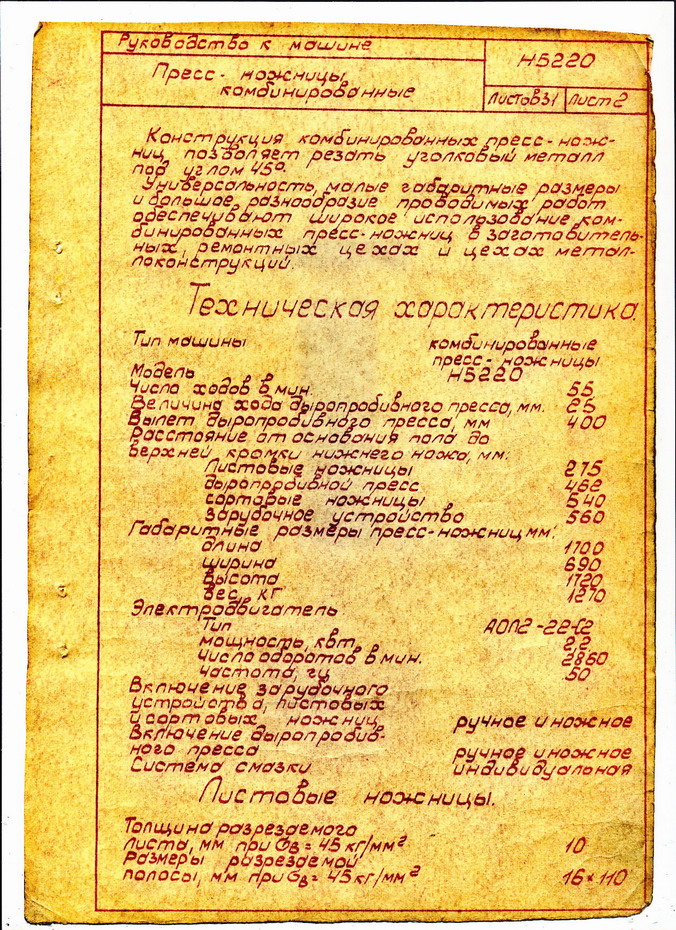
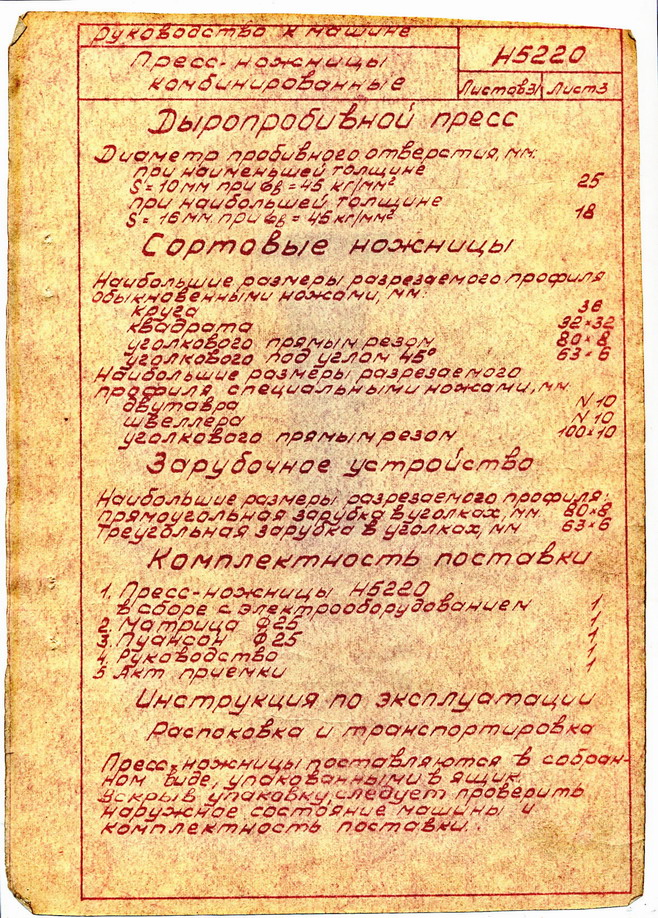
3. Техническая характеристика
- Схема строповки ножниц
4. Фундамент
- Схема установки ножниц на фундамент
5. Подготовка к работе
6. Настройка пресс-ножниц в процессе работы
- Крепление верхнего ножа листовых ножниц
- Крепление ножей зарубочного устройства
- Крепление матрицы
7. Эксплуатация
8. Специальные приспособления и инструменты
9. Конструкция
- Кинематическая схема пресс-ножниц
10. Управление муфтами
11. Ползун сортовых, листовых ножниц и зарубка
12. Дыропробивной пресс
13. Зарубочное устройство
14. Прижимы и упоры
15. Электрооборудование
Блокировка и защита
- Принципиальная электросхема
- Монтажная электросхема
16. Смазка ножниц
- Схема смазки
Спецификация к схеме смазки
17. Первоначальный пуск ножниц
18. Настройка, наладка ножниц, режим работы
19. Регулировка ножниц
- Примеры соединений деталей после резки
- Примеры работы зарубочного устройства
20. Указания по технике безопасности
21. Быстроизнашивающиеся детали
Быстроизнашиваемые детали Н5220
| Обозначение чертежа | Спецификация |
|---|---|
| Втулка | Н5220-12-009 |
| Втулка | Н5220-12-010 |
| Втулка | Н5220-12-011 |
| Прокладка | Н5220-12-802 |
| Втулка | Н5220-21-009 |
| Полумуфта | Н5220-21-414 |
| Ползушка | Н5220-21-419 |
| Втулка | Н5220-31-010 |
| Втулка Н5220-35-010 - Отсутствует | |
Описание пресс-ножниц:
Полную и детальную версию такого производственного инструмента под названием на пресс ножницы паспорт, вы сможете найти и ознакомиться с ним в нашем архиве. Для облегчения навигации советуем воспользоваться тематическим разделом. Речь идет о комбинированной модели, предназначенной для раскроя листового, фасонного и сортового проката. Подобный метод металлообработки остается актуальным в современном производстве: он широко используется как в ремонтных мастерских, так и на площадках, специализирующихся на металлоконструкциях. Данная машина отличается универсальностью и успешно применяется в заготовительных цехах металлообрабатывающих предприятий. В конструктивном плане стоит отметить наличие альбома ремонтных чертежей, включающего схемы быстроизнашиваемых деталей, что упрощает обслуживание.
Пружины для пресс-ножниц модели Н5220 могут поставляться в комплекте, что гарантирует возможность оперативной замены изношенных элементов. Объем представленной документации составляет около 35 страниц формата А4. Издание содержит все ключевые разделы, включая технический паспорт, характеристики и параметры, оформленные в виде специальных таблиц. Эта информация позволяет эффективно использовать для резки металла толщиной до 10 мм. Несмотря на давний год выпуска и статус раритета, руководство сохраняет высокую востребованность в современных промышленных процессах.
Полноценное функционирование и работа пресс ножниц обеспечивается за счет соблюдения всех регламентов, включая настройку и технические характеристики. В документации подробно описаны процессы, связанные с различными типами обработки металла, такие как пробивка отверстий, сортировка заготовок на ножницах и зарубочного механизма, что существенно расширяет возможности. Оборудование поставляется в собранном внутри упаковочного ящика. Сразу после вскрытия тары следует провести визуальный осмотр внешнего отображения изделия и убедиться в полноте комплектации поставки. При перемещении станка внутри цеха необходимо использовать такелажные канаты строго в соответствии со схемой грузоперевозки. Чертеж содержит детальную информацию о точках монтажа и крепежных элементах, что упрощает сборку и гарантирует высокую точность и надежность фиксации.
После установки агрегата на фундамент критически важно исключить вибрации во время работы. Для этого устройство монтируется строго по уровню, а глубина заложения основания должна составлять не менее 600 мм, хотя конкретные параметры могут корректироваться в зависимости от качества грунта. После выравнивания под опорные лапы заливается цементный раствор в пропорции один к трем (цемент к песку). После его затвердевания необходимо равномерно затянуть гайки фундаментных болтов, одновременно контролируя положение пресс-ножниц. Завершающим этапом подготовки является удаление антикоррозийной смазки с движущихся узлов, их промывка чистым керосином, высушивание и последующая смазка согласно карте обслуживания. Таким образом, шаг за шагом осуществляется приведение в рабочее состояние, позволяющее в полной мере реализовать его потенциал, опираясь на настройки, указанные в руководстве.